دستهبندی: اینکودر
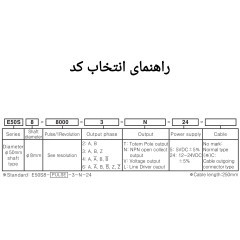
تعداد پالس:256
دارای مدار محافظ:جهت پلاریته معکوس
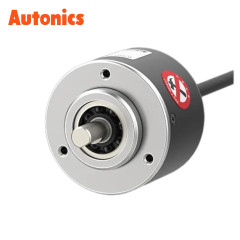
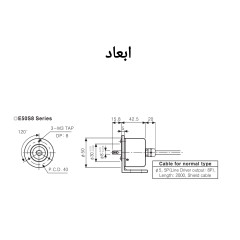
سایز بدنه:50 میلیمتر
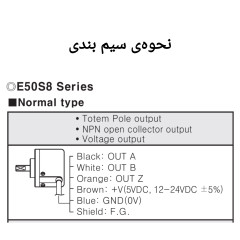
خروجی:5 سیم از نوع totempole مربعی

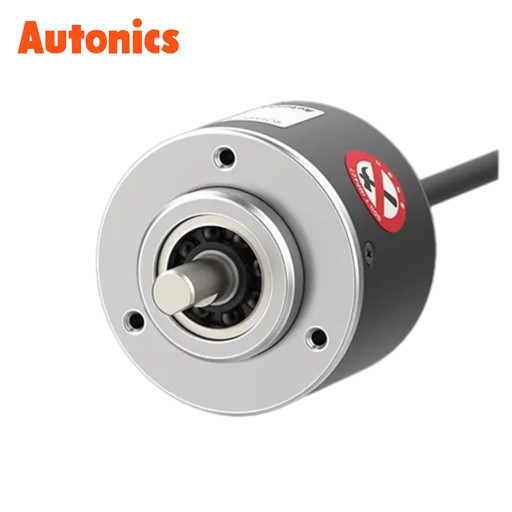
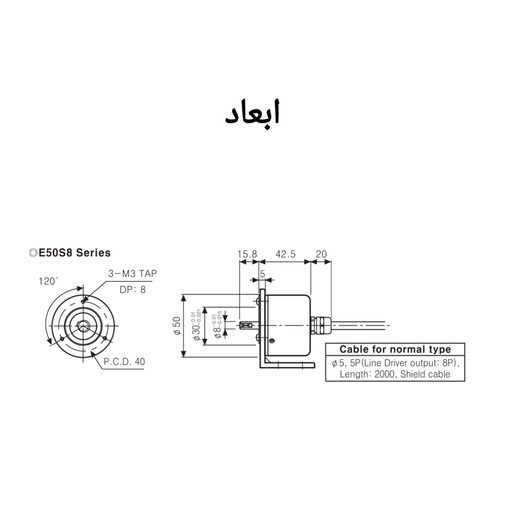
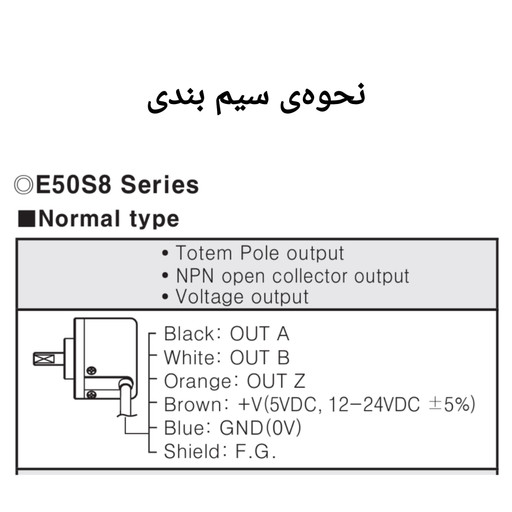
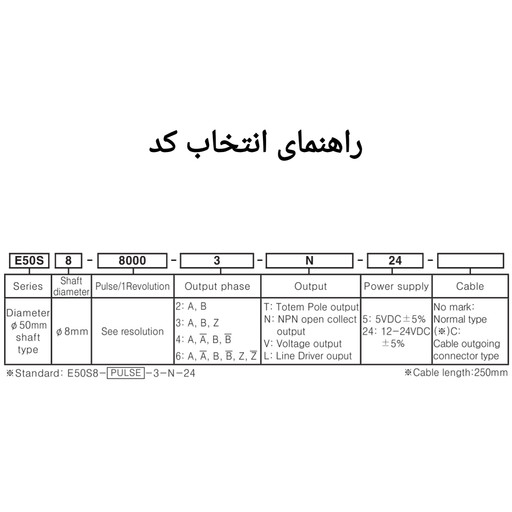
انکودر افزایشی ۱۰۰ تا ۶۰۰ پالس؛ کاربردها در خطوط تولید و اتوماسیون صنعتی
انکودرهای افزایشی با رزولوشن ۱۰۰ تا ۶۰۰ پالس در هر دور، در بسیاری از کاربردهای کنترل حرکت، اندازه گیری طول، پایش سرعت و هماهنگی تجهیزات صنعتی قابل استفاده هستند.
در مقایسه با انکودرهای کم پالس تر، این محدوده امکان تفکیک پذیری بالاتری برای محاسبه حرکت فراهم میکند. بااین حال، انتخاب رزولوشن باید براساس سرعت مکانیکی، دقت موردنیاز، نوع انتقال حرکت و قابلیت ورودی شمارنده یا PLC انجام شود.
کاربردهای صنعتی انکودرهای ۱۰۰ تا ۶۰۰ پالس
۱. اندازه گیری طول در دستگاه های برش مواد:
در دستگاه های برش کاغذ، فیلم پلاستیکی، پارچه، سیم و کابل، اینکودر میتواند به غلتک اندازه گیر یا محور تغذیه متصل شود. کنترلر با شمارش پالس های حاصل از حرکت مواد، طول تغذیه شده را محاسبه میکند و در نقطه تعیین شده فرمان برش صادر میشود.
مثال صنعتی: در دستگاه برش کابل، یک انکودر ۵۰۰ پالس روی چرخ اندازه گیری نصب میشود. PLC با استفاده از محیط چرخ و تعداد پالس های دریافتی، طول کابل عبوری را محاسبه میکند. پس از رسیدن طول به مقدار تنظیم شده، فرمان توقف تغذیه و اجرای برش صادر میشود.
در این کاربرد، لغزش کابل روی چرخ، تغییر قطر مؤثر چرخ و تأخیر مکانیکی تیغه میتوانند بر طول نهایی برش تأثیر بگذارند.
۲. کنترل حرکت نوار نقاله و هماهنگی تجهیزات
در خطوط تولید، انکودر میتواند سرعت و میزان جابجایی نوار نقاله را اندازه گیری کند تا تجهیزاتی مانند لیبل زن، چاپگر صنعتی، دوربین بازرسی و سیستم جداسازی محصول با حرکت خط هماهنگ شوند.
مثال صنعتی: در خط بسته بندی، انکودر ۳۶۰ پالس روی محور نوار نقاله نصب میشود. کنترلر از روی پالس های انکودر حرکت نوار را محاسبه میکند و اطلاعات موقعیت را برای زمان بندی چاپ یا فعال کردن مکانیزم جداسازی محصول به کار میبرد. برای تعیین محل دقیق هر محصول، معمولاً سیگنال سنسور تشخیص محصول نیز لازم است.
۳. اندازه گیری سرعت و حرکت مواد در دستگاه های رول به رول
در ماشین آلات چاپ، لمینیت، تولید فیلم پلاستیکی و رول جمعکن ها، کنترل سرعت مواد و هماهنگی بین غلتک ها اهمیت دارد. انکودر با اندازه گیری سرعت چرخش غلتک یا چرخ اندازه گیر، بازخورد حرکتی موردنیاز را در اختیار کنترلر قرار میدهد.
مثال صنعتی: در یک دستگاه لمینیت، اینکودر ۶۰۰ پالس روی غلتک اندازه گیر نصب میشود. کنترلر از اطلاعات سرعت و حرکت مواد برای هماهنگ کردن سرعت خط و زمان بندی عملیات استفاده میکند. در سیستم های کنترل کشش، انکودر بخشی از سامانه بازخورد است و ممکن است به تجهیزات کنترلی و سنسورهای مکمل نیاز باشد.
۴. کنترل موقعیت محورهای مکانیکی
در میزهای حرکتی، محورهای انتقال مواد و برخی مکانیزم های اتوماتیک، انکودر میتواند میزان چرخش شفت یا پیچ محرک را اندازه گیری کند. با تبدیل تعداد پالس ها به جابجایی مکانیکی، کنترلر موقعیت نسبی محور را محاسبه میکند.
مثال صنعتی: در یک محور حرکتی با بال اسکرو، اگر گام پیچ ۵ میلیمتر باشد و انکودر ۵۰۰ پالس در هر دور تولید کند، جابجایی اسمی متناظر با هر پالس در شمارش یک پالسی برابر ۰٫۰۱ میلیمتر است. با شمارش چهارلبه ای سیگنال A/B، رزولوشن شمارش نظری به ۰٫۰۰۲۵ میلیمتر میرسد.
این اعداد فقط تفکیک پذیری نظری شمارش هستند و به معنی دقت واقعی حرکت در همین حد نیستند؛ لقی پیچ، خطای مکانیکی، کوپلینگ و روش کنترل نیز مؤثرند.
۵. شمارش دور و کنترل جهت چرخش
در دستگاه هایی که محور آنها حرکت رفت و برگشتی یا چرخش دو طرفه دارد، سیگنال های A و B امکان تشخیص جهت را فراهم میکنند. کنترلر با توجه به ترتیب تغییرات این سیگنال ها، حرکت را در جهت صحیح شمارش میکند.
مثال صنعتی: در یک مکانیزم جابجایی رول، انکودر ۲۵۰ پالس روی محور محرک نصب میشود. PLC با شمارش پالس ها و تشخیص جهت چرخش، حرکت رفت و برگشتی محور را پایش میکند و میتواند موقعیت نسبی آن را نسبت به نقطه مرجع محاسبه کند.
۶. کنترل طول تغذیه در ماشین آلات بسته بندی
در دستگاه های بسته بندی، تغذیه فیلم یا لفاف باید با سرعت و موقعیت محصول هماهنگ باشد. انکودر روی غلتک تغذیه نصب میشود و اطلاعات حرکت را در اختیار کنترلر قرار میدهد.
مثال صنعتی: در یک دستگاه بسته بندی افقی، انکودر ۲۰۰ پالس روی غلتک کشنده فیلم نصب میشود. PLC با محاسبه طول فیلم تغذیه شده، زمان بندی عملیات دوخت و برش را با حرکت مواد هماهنگ میکند. برای ثبت دقیق علامت چاپ روی بسته، ممکن است سنسور تشخیص علامت نیز موردنیاز باشد.
چگونه بین ۱۰۰ تا ۶۰۰ پالس انتخاب کنیم؟
انتخاب رزولوشن مناسب به میزان جابجایی متناظر با هر دور اینکودر و دقت موردنیاز فرایند بستگی دارد.
برای نمونه، اگر انکودر به چرخ اندازه گیری با محیط ۲۰۰ میلیمتر متصل باشد:
- انکودر ۱۰۰ پالس، در شمارش یک پالسی، بهازای هر پالس معادل ۲ میلیمتر حرکت اسمی ایجاد میکند.
- انکودر ۶۰۰ پالس، در همان روش شمارش، به ازای هر پالس معادل حدود ۰٫۳۳۳ میلیمتر حرکت اسمی ایجاد میکند.
با استفاده از شمارش چهارلبه ای A/B، تفکیک پذیری شمارش نظری چهار برابر میشود؛ البته دقت واقعی همچنان به لغزش، نصب مکانیکی و قابلیت کنترلر وابسته است.
در هنگام انتخاب انکودرهای این محدوده، علاوه بر تعداد پالس باید نوع خروجی، ولتاژ تغذیه، فرکانس پاسخ، حداکثر دور مجاز شفت و سازگاری با ورودی کنترلر نیز بررسی شود.
جمعبندی
انکودرهای افزایشی ۱۰۰ تا ۶۰۰ پالس در کاربردهایی مانند اندازه گیری طول، کنترل تغذیه مواد، پایش نوار نقاله، هماهنگی تجهیزات بسته بندی و اندازه گیری حرکت محورهای مکانیکی قابل استفاده هستند. انتخاب صحیح رزولوشن، در کنار نصب مناسب و پردازش صحیح سیگنال، به عملکرد قابل اعتماد سیستم کنترل کمک میکند.