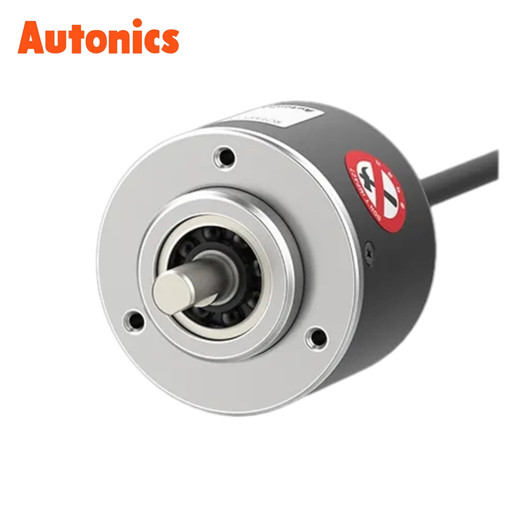
دستهبندی: اینکودر
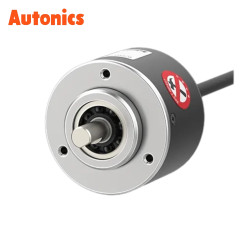
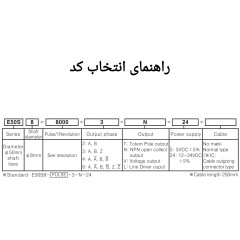
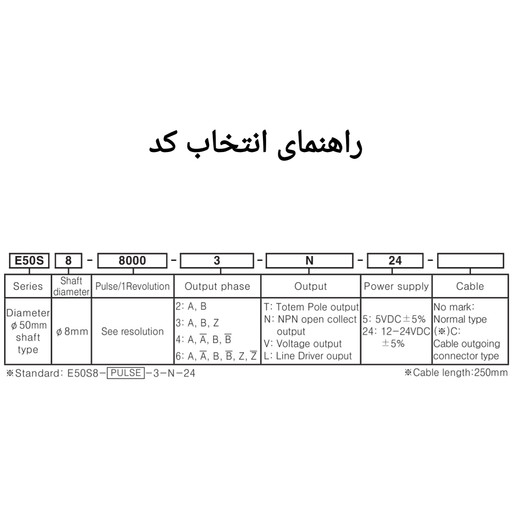
تعداد پالس:1800
دارای مدار محافظ:جهت پلاریته معکوس
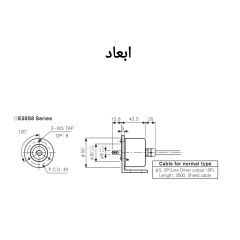
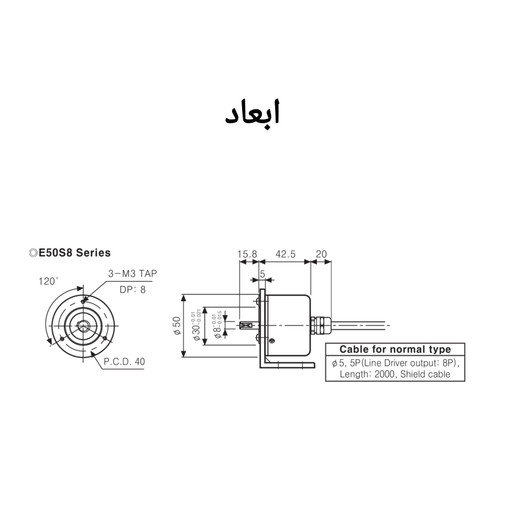
سایز بدنه:50 میلیمتر
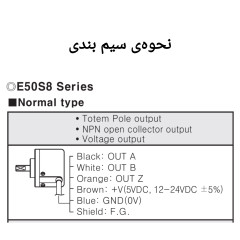
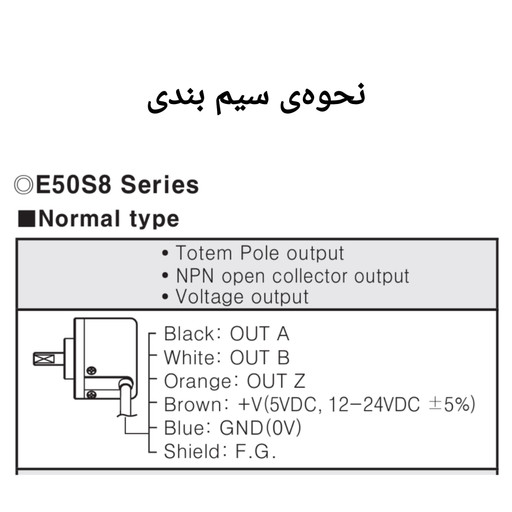
خروجی:5 سیم از نوع totempole مربعی

کاربردهای تخصصی انکودر افزایشی ABZ با رزولوشن ۱۰۰۰ تا ۵۰۰۰ پالس:
انکودرهای افزایشی با خروجی ABZ و مدار خروجی Totem Pole در سیستم هایی استفاده میشوند که اندازه گیری سرعت، جابجایی خطی، موقعیت دورانی یا هماهنگی حرکت محورها اهمیت دارد. انتخاب رزولوشن انکودر به دقت مورد نیاز، سرعت مکانیکی و حداکثر فرکانس قابل پذیرش توسط کنترلر بستگی دارد.
۱. اندازه گیری طول در خطوط برش و رول برش
در دستگاه های برش کاغذ، ورق فلزی، فیلم پلاستیکی و پارچه، انکودر با اندازه گیری چرخش غلتک اندازه گیر، میزان حرکت مواد را محاسبه می کند. PLC با شمارش پالس های دریافتی، زمان مناسب برای فعال کردن تیغه برش را تعیین می کند.
مثال کاربردی: در خط برش رول پلاستیک با طول برش تنظیم شده روی ۱۰۰۰ میلی متر، انکودر روی غلتک اندازه گیر نصب میشود. کنترلر با رسیدن شمارش پالس ها به مقدار متناظر با یک متر حرکت، فرمان برش را صادر می کند. برای دقت مناسب، لغزش غلتک، قطر مؤثر آن و روش شمارش پالس ها نیز باید در محاسبات لحاظ شوند.
۲. کنترل سرعت و موقعیت موتور در ماشین آلات صنعتی
در دستگاه های دارای موتور و گیربکس، انکودر روی شفت موتور یا محور خروجی نصب می شود و با ارسال پالس به درایو یا کنترلر، امکان اندازه گیری سرعت و میزان چرخش را فراهم می کند.
مثال کاربردی: در یک دستگاه سیم پیچ، انکودر سرعت چرخش محور جمع کن را اندازه گیری می کند. کنترلر با استفاده از این اطلاعات میتواند سرعت را تنظیم کند یا تغییرات آن را پایش کند. برای کنترل دقیق کشش سیم، معمولاً به تجهیزات و الگوریتم کنترلی مکمل نیز نیاز است.
۳. دستگاه های CNC و سیستم های موقعیت یابی محورها
در ماشین آلات CNC، میزهای حرکتی و مکانیزم های جابه جایی خودکار، انکودر می تواند چرخش موتور یا پیچ بال اسکرو را اندازه گیری کند. کنترلر با شمارش پالس ها، میزان جابجایی محور را تخمین میزند.
مثال کاربردی: در یک محور خطی مجهز به بال اسکرو با گام ۵ میلی متر، اگر انکودر ۱۰۰۰ پالس در هر دور تولید کند و سیستم هر پالس را یک واحد شمارش در نظر بگیرد، جابجایی اسمی متناظر با هر پالس برابر ۵ میکرومتر خواهد بود. در شمارش چهار لبه ای A/B، این مقدار تئوری به ۱٫۲۵ میکرومتر برای هر شمارش میرسد. این اعداد رزولوشن شمارش هستند و لزوماً معادل دقت واقعی موقعیت یابی دستگاه نیستند.
۴. کنترل سرعت خط در ماشین آلات بسته بندی
در خطوط پرکن، لیبل زن، چاپ و بسته بندی، انکودر میتواند حرکت نوار نقاله یا غلتک محرک را اندازه گیری کند تا سرعت فرایند کنترل شود و عملکرد تجهیزات با حرکت محصول هماهنگ بماند.
مثال کاربردی: در دستگاه لیبل زن، پالس های انکودر نوار نقاله برای محاسبه سرعت خط استفاده میشوند. کنترلر با توجه به سرعت اندازه گیری شده، زمان صدور فرمان لیبل گذاری را تنظیم میکند. برای تعیین محل دقیق نصب لیبل روی هر محصول، معمولاً وجود سنسور تشخیص محصول نیز ضروری است.
۵. شمارش دور و تشخیص جهت چرخش
سیگنال های A و B با اختلاف فاز ۹۰ درجه، امکان تشخیص جهت حرکت را از طریق ترتیب تغییرات دو سیگنال فراهم میکنند. این قابلیت برای ماشین هایی که حرکت رفت و برگشتی دارند یا باید میزان حرکت در هر جهت را محاسبه کنند، کاربردی است.
مثال کاربردی: در یک مکانیزم باز و بسته شونده صنعتی، کنترلر با استفاده از سیگنال های A و B میتواند جهت حرکت محور و میزان جابجایی آن را ثبت کند. سیگنال Z نیز در صورت نیاز، بهعنوان مرجع یک بار در هر دور برای هم موقعیت سازی استفاده میشود.
۶. کنترل سرعت و هماهنگی در دستگاه های چاپ
در ماشین آلات چاپ رول، انکودر برای اندازه گیری چرخش سیلندر یا غلتک و ارائه بازخورد سرعت به کنترلر استفاده میشود. این اطلاعات میتوانند برای هماهنگی حرکت غلتک ها و کنترل طول تکرار چاپ به کار روند.
مثال کاربردی: در خط چاپ روی فیلم پلاستیکی، کنترلر از پالس های انکودر برای محاسبه سرعت حرکت فیلم استفاده میکند و با هماهنگ سازی سرعت سیلندر چاپ با سرعت خط، به کاهش خطای رجیستر کمک میکند. دستیابی به رجیستر دقیق به کنترلر مناسب و سایر اجزای سیستم نیز وابسته است.
۷. کاربرد سیگنال Z در هم موقعیت سازی و مرجع گیری
در بسیاری از سیستم های چرخشی، دانستن تعداد پالس های A و B به تنهایی برای تعیین مرجع دورانی کافی نیست. سیگنال Z معمولاً یک پالس مرجع در هر دور فراهم میکند که میتواند برای شناسایی موقعیت مرجع استفاده شود.
مثال کاربردی: در یک دستگاه مونتاژ اتوماتیک، کنترلر میتواند از سیگنال Z برای شناسایی نقطه مرجع محور چرخان استفاده کند. پس از مرجع گیری، شمارش پالس های A و B برای ردیابی حرکت محور به کار میرود. سیگنال Z به تنهایی موقعیت مطلق محور را پس از قطع برق حفظ نمیکند.
۸. انتخاب رزولوشن مناسب برای کاربرد صنعتی
۱۰۰۰ پالس: مناسب بسیاری از کاربردهای عمومی اندازه گیری سرعت، شمارش دور و کنترل حرکت، مشروط به سازگاری با سرعت و کنترلر.
۲۰۰۰ تا ۲۵۰۰ پالس: مناسب کاربردهایی که به تفکیک پذیری بالاتر در اندازه گیری حرکت نیاز دارند.
۳۰۰۰ تا ۵۰۰۰ پالس: قابل بررسی برای سیستم های با نیاز به شمارش دقیق تر حرکت، به شرط آنکه فرکانس خروجی در حداکثر سرعت از ظرفیت ورودی کنترلر تجاوز نکند.
در انتخاب نهایی باید فرکانس پالس، سرعت مجاز شفت، روش شمارش ورودی، نوع مدار خروجی و مشخصات الکتریکی PLC یا کنترلر بررسی شوند. افزایش تعداد پالس به تنهایی تضمین کننده افزایش دقت واقعی ماشین نیست.